Setiap potongan kain yang berakhir di tempat sampah adalah uang yang sudah dibayar tapi tidak jadi produk. Untuk konveksi, kain biasanya jadi komponen biaya terbesar, sehingga selisih beberapa persen di tahap cutting langsung terasa di margin.
Yang menarik, sebagian besar waste sudah ditentukan sebelum gunting menyentuh kain. Penyebabnya ada di keputusan penyusunan, bukan di ketelitian saat memotong.
Table of Contents
Dari Mana Waste Kain Berasal
| Sumber waste | Penjelasan |
| Celah antar pola | Ruang kosong di antara potongan pola yang tidak terpakai |
| Tepi kain | Bagian pinggir gulungan yang sering tidak rata atau bercacat |
| Ujung gelaran | Sisa di ujung yang panjangnya kurang untuk satu pola penuh |
| Kesalahan potong | Potongan yang tidak sesuai pola dan harus dibuang |
| Cacat kain | Bagian kain bernoda atau berlubang yang harus dilewati |
Sumber pertama yang paling besar sekaligus paling bisa dikendalikan. Di situlah penyusunan marker berperan.
Marker, Kunci Utama Efisiensi
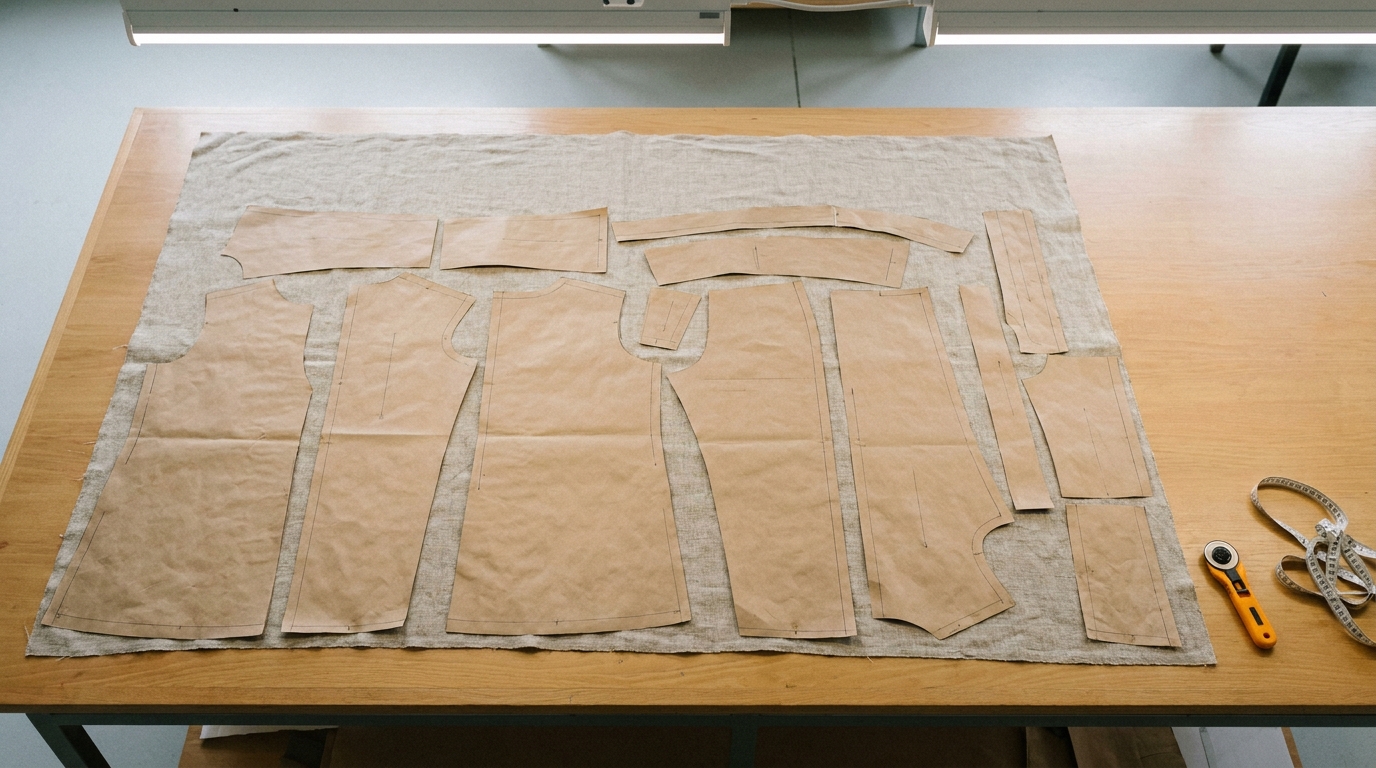
Marker adalah susunan seluruh potongan pola di atas bidang kain sebelum pemotongan dimulai. Semakin rapat potongan tersusun tanpa celah terbuang, semakin sedikit kain yang terpakai untuk jumlah produk yang sama.
Efisiensi marker diukur dalam persentase: berapa persen dari bidang kain yang benar-benar jadi potongan pola. Marker dengan efisiensi tinggi berarti sedikit ruang terbuang, dan itu langsung berarti kain yang lebih hemat.
Untuk produk dengan pola berbentuk kotak seperti kaos sederhana, efisiensi bisa cukup tinggi karena potongannya mudah disusun rapat. Untuk pola berbentuk melengkung seperti celana atau jaket berkerah, celah antar pola lebih sulit dihindari.
📖 Tahapan lengkap proses cutting: Mengenal Proses Cutting pada Garment
Enam Cara Menekan Waste
1. Gabungkan beberapa ukuran dalam satu marker
Ini cara paling efektif dan paling sering terlewat. Potongan ukuran S bisa mengisi celah yang tersisa di antara potongan ukuran XL, sesuatu yang tidak mungkin kalau tiap ukuran dipotong terpisah.
Semakin banyak ukuran yang digabung, semakin banyak pilihan untuk mengisi celah. Batasnya ada di kerumitan penyusunan dan risiko tertukar saat bundling.
2. Sesuaikan lebar kain dengan lebar pola
Kain yang terlalu lebar untuk pola yang dipotong meninggalkan sisa memanjang di satu sisi. Sebaliknya, kain yang terlalu sempit memaksa pola disusun kurang efisien.
Sebelum membeli kain, cek dulu berapa lebar yang paling pas untuk pola produk yang sering diproduksi. Selisih beberapa sentimeter bisa berarti satu potongan tambahan per gelaran.
3. Putar pola hanya kalau arah seratnya memungkinkan
Memutar pola membuka lebih banyak kemungkinan penyusunan, tapi tidak semua pola bisa diputar bebas. Arah serat kain menentukan bagaimana kain jatuh dan meregang, dan pola yang diputar melawan arah serat menghasilkan produk yang jatuhnya berbeda.
Untuk kain polos tanpa arah tertentu, kebebasan memutar jauh lebih besar. Untuk kain bermotif atau berbulu seperti fleece, arahnya harus konsisten sehingga pilihan penyusunan berkurang.
4. Rencanakan sebelum menggelar
Menyusun marker di atas kertas atau layar jauh lebih murah dibanding mencoba langsung di kain. Kesalahan penyusunan yang baru ketahuan setelah kain digelar dan dipotong tidak bisa diperbaiki.
📖 Kertas untuk membuat pola: Jenis Kertas yang Digunakan untuk Pola Baju
5. Periksa kain sebelum digelar
Cacat kain yang baru ditemukan setelah pemotongan berarti potongan itu terbuang. Memeriksa gulungan lebih dulu memungkinkan bagian bercacat ditandai dan dilewati saat menyusun marker.
📖 Cara memeriksa kualitas kain: Checklist 15 poin untuk Cek Kualitas Kain sebelum Order Grosir
6. Gelar kain dengan rata dan tidak tertarik
Kain yang digelar dalam kondisi tertarik akan menyusut kembali setelah dipotong, sehingga potongannya jadi lebih kecil dari pola. Ini menghasilkan produk yang ukurannya meleset dan harus dibuang.
Biarkan kain beristirahat setelah digelar sebelum dipotong, terutama untuk kain rajut yang lebih elastis. Beberapa menit sudah cukup untuk membiarkan tegangannya turun.
Perbedaan Kain Tubular dan Open Width
Bentuk gulungan kain mempengaruhi cara menyusun marker. Kain tubular berbentuk pipa tanpa jahitan samping, sementara open width berupa lembaran datar dengan tepi terbuka.
Untuk produk seperti kaos oblong yang badannya memang berbentuk pipa, kain tubular bisa lebih efisien karena tidak perlu jahitan samping. Untuk produk dengan pola yang tidak simetris, open width memberi kebebasan penyusunan yang lebih besar.
📖 Beda tubular dan open width: Kain Tubular vs Open Width: Mana Efisien untuk Konveksi?
Kain yang Butuh Perhatian Ekstra
| Jenis kain | Kenapa lebih boros | Yang bisa dilakukan |
| Kain bermotif berulang | Motif harus sejajar antar potongan | Perhitungkan tambahan kain sejak awal |
| Kain berbulu seperti fleece | Arah bulu harus seragam | Pola tidak bisa diputar bebas |
| Kain bergaris | Garis harus bertemu di sambungan | Tambahkan kelebihan untuk penyesuaian |
| Kain elastis | Bisa berubah bentuk saat digelar | Biarkan istirahat sebelum dipotong |
Untuk kain-kain ini, tambahan kebutuhan kain sebaiknya dihitung sejak menyusun anggaran, bukan ditemukan saat produksi sudah berjalan.
Menggelar Kain Berlapis
Untuk order dalam jumlah banyak, kain digelar berlapis-lapis lalu dipotong sekaligus. Ini memangkas waktu kerja jauh lebih besar dibanding memotong selembar demi selembar.
Jumlah lapisan punya batas praktis. Terlalu tebal membuat pisau kesulitan menembus lapisan bawah dengan presisi, dan potongan di lapisan terbawah bisa meleset dari pola. Kain tebal seperti kanvas menoleransi lebih sedikit lapisan dibanding kain tipis.
Kerapian gelaran juga menentukan. Lapisan yang bergeser sedikit saja menghasilkan potongan yang tidak seragam, dan itu baru ketahuan saat potongan dijahit. Pastikan setiap lapisan sejajar dan tidak ada yang berkerut sebelum pemotongan dimulai.
Memanfaatkan Sisa Kain
Waste tidak selalu berarti sampah. Potongan sisa yang cukup besar masih bisa dipakai untuk komponen kecil seperti saku, label, kerah, atau lidah topi.
Beberapa konveksi menyimpan sisa berdasarkan warna dan ukuran, lalu memakainya untuk order kecil atau sample. Ini memerlukan sedikit disiplin penyimpanan, tapi mengurangi pembelian kain untuk kebutuhan kecil.
Sisa yang terlalu kecil untuk komponen masih bisa dipakai sebagai kain uji — untuk mencoba pengaturan mesin, uji sablon, atau uji jahit sebelum mengerjakan potongan sungguhan.
Menghitung Kebutuhan Kain dengan Toleransi
Perhitungan kebutuhan kain sebaiknya selalu menyertakan toleransi. Angka ideal dari marker jarang tercapai sempurna di lapangan karena selalu ada cacat kain, kesalahan potong, dan sisa ujung gelaran.
Toleransi sekitar sepuluh persen umum dipakai untuk produksi normal. Untuk kain bermotif atau bergaris yang butuh penyesuaian, toleransinya perlu lebih besar.
📖 Rumus menghitung kebutuhan kain: Cara Menghitung Kebutuhan Kain untuk Produksi Seragam
📖 Isi satu roll kain: 1 Roll Kain Berapa Meter? Panduan Hitung untuk Konveksi
Mencatat Waste untuk Perbaikan
Konveksi yang serius menekan waste biasanya mencatat berapa kain yang terpakai dibanding berapa yang direncanakan untuk tiap order. Selisihnya menunjukkan seberapa jauh hasil lapangan dari perhitungan di atas kertas.
Catatan ini berguna untuk dua hal. Pertama, memperbaiki estimasi kebutuhan kain untuk order berikutnya dengan produk serupa. Kedua, menemukan pola — kalau waste selalu tinggi pada produk tertentu, kemungkinan ada masalah di pola atau lebar kain yang dipakai.
Tidak perlu sistem rumit. Catatan sederhana berisi jenis produk, jumlah potong, kain direncanakan, dan kain terpakai sudah cukup untuk melihat kecenderungannya setelah beberapa order.
Order Kain untuk Produksi
Weva Textile menyediakan kain dalam berbagai lebar dan bentuk gulungan, termasuk tubular dan open width untuk kain rajut.
Juragan bisa konsultasi pola dan produk yang akan diproduksi, tim kami bantu tentukan lebar kain yang paling efisien. Juragan bisa minta sample atau beli eceran dulu untuk uji potong, sebelum order dalam jumlah besar.
- WhatsApp: 089-8000-5000
- Customer Care: 089-8000-2000
- Toko: Jl. Kapasan No. 55B dan 53D, Surabaya
- Belanja online: Shopee · Tokopedia · TikTok Shop · Lazada
- Lihat semua produk Weva Textile
- Lihat katalog kain